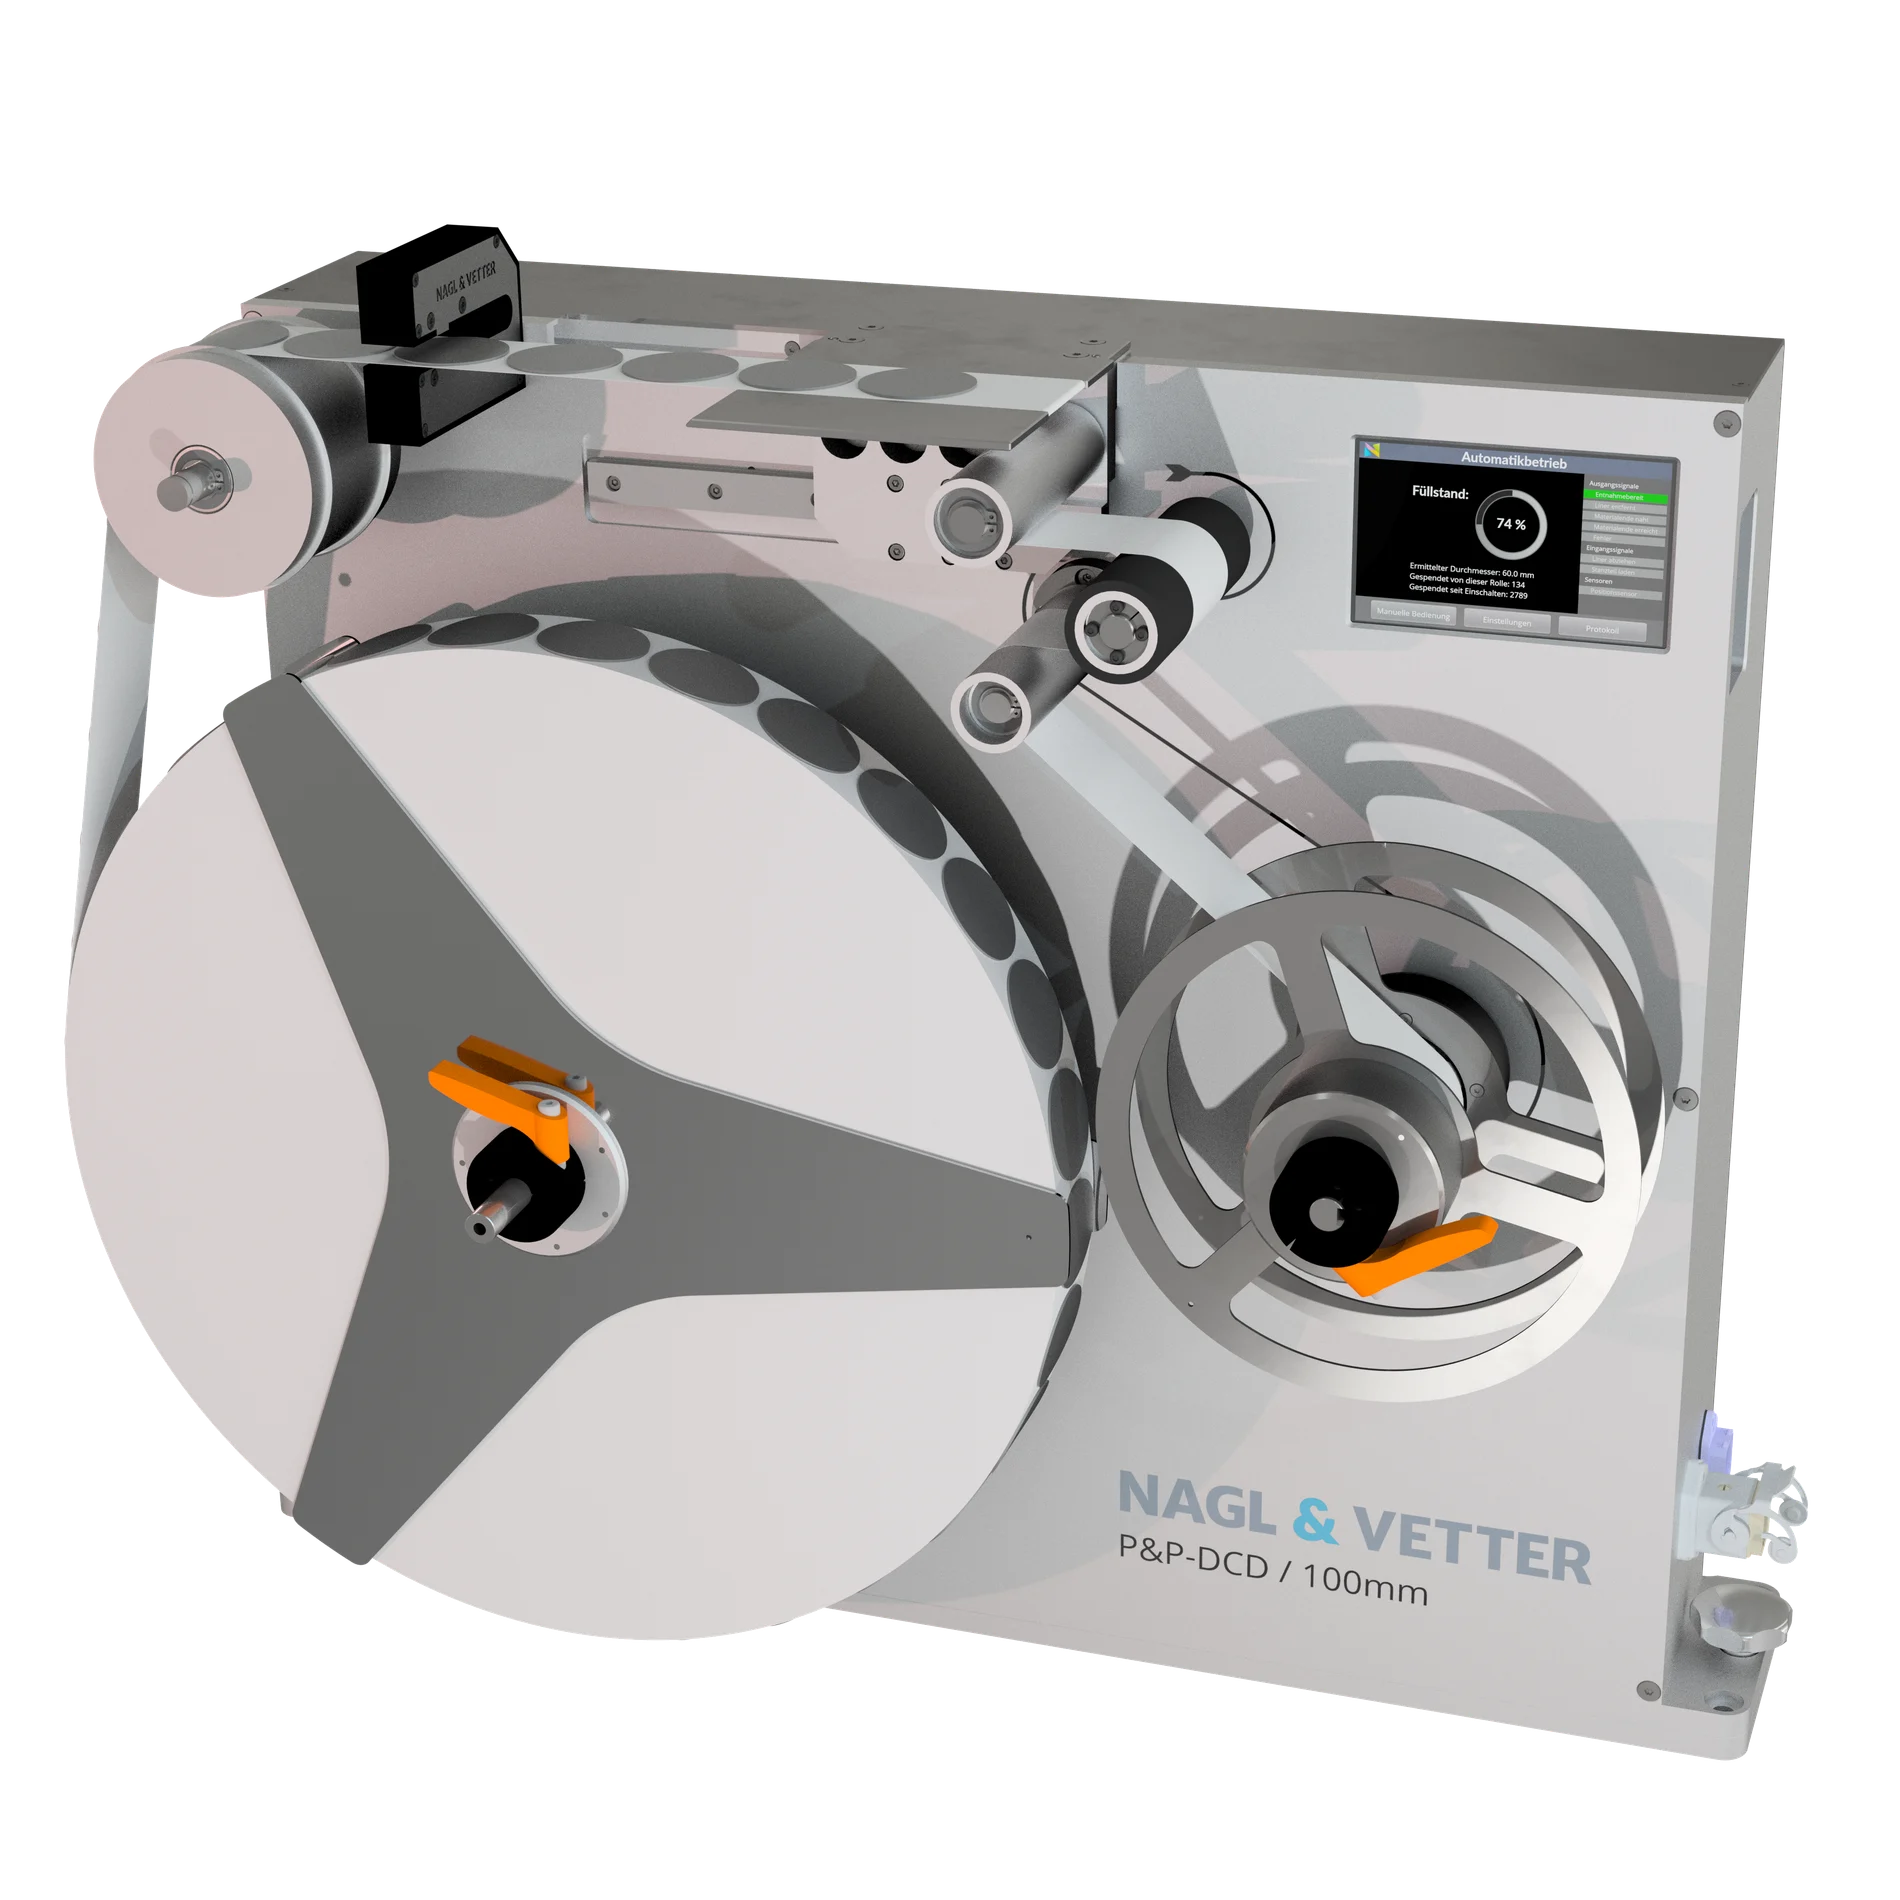
P&P-DCDとは
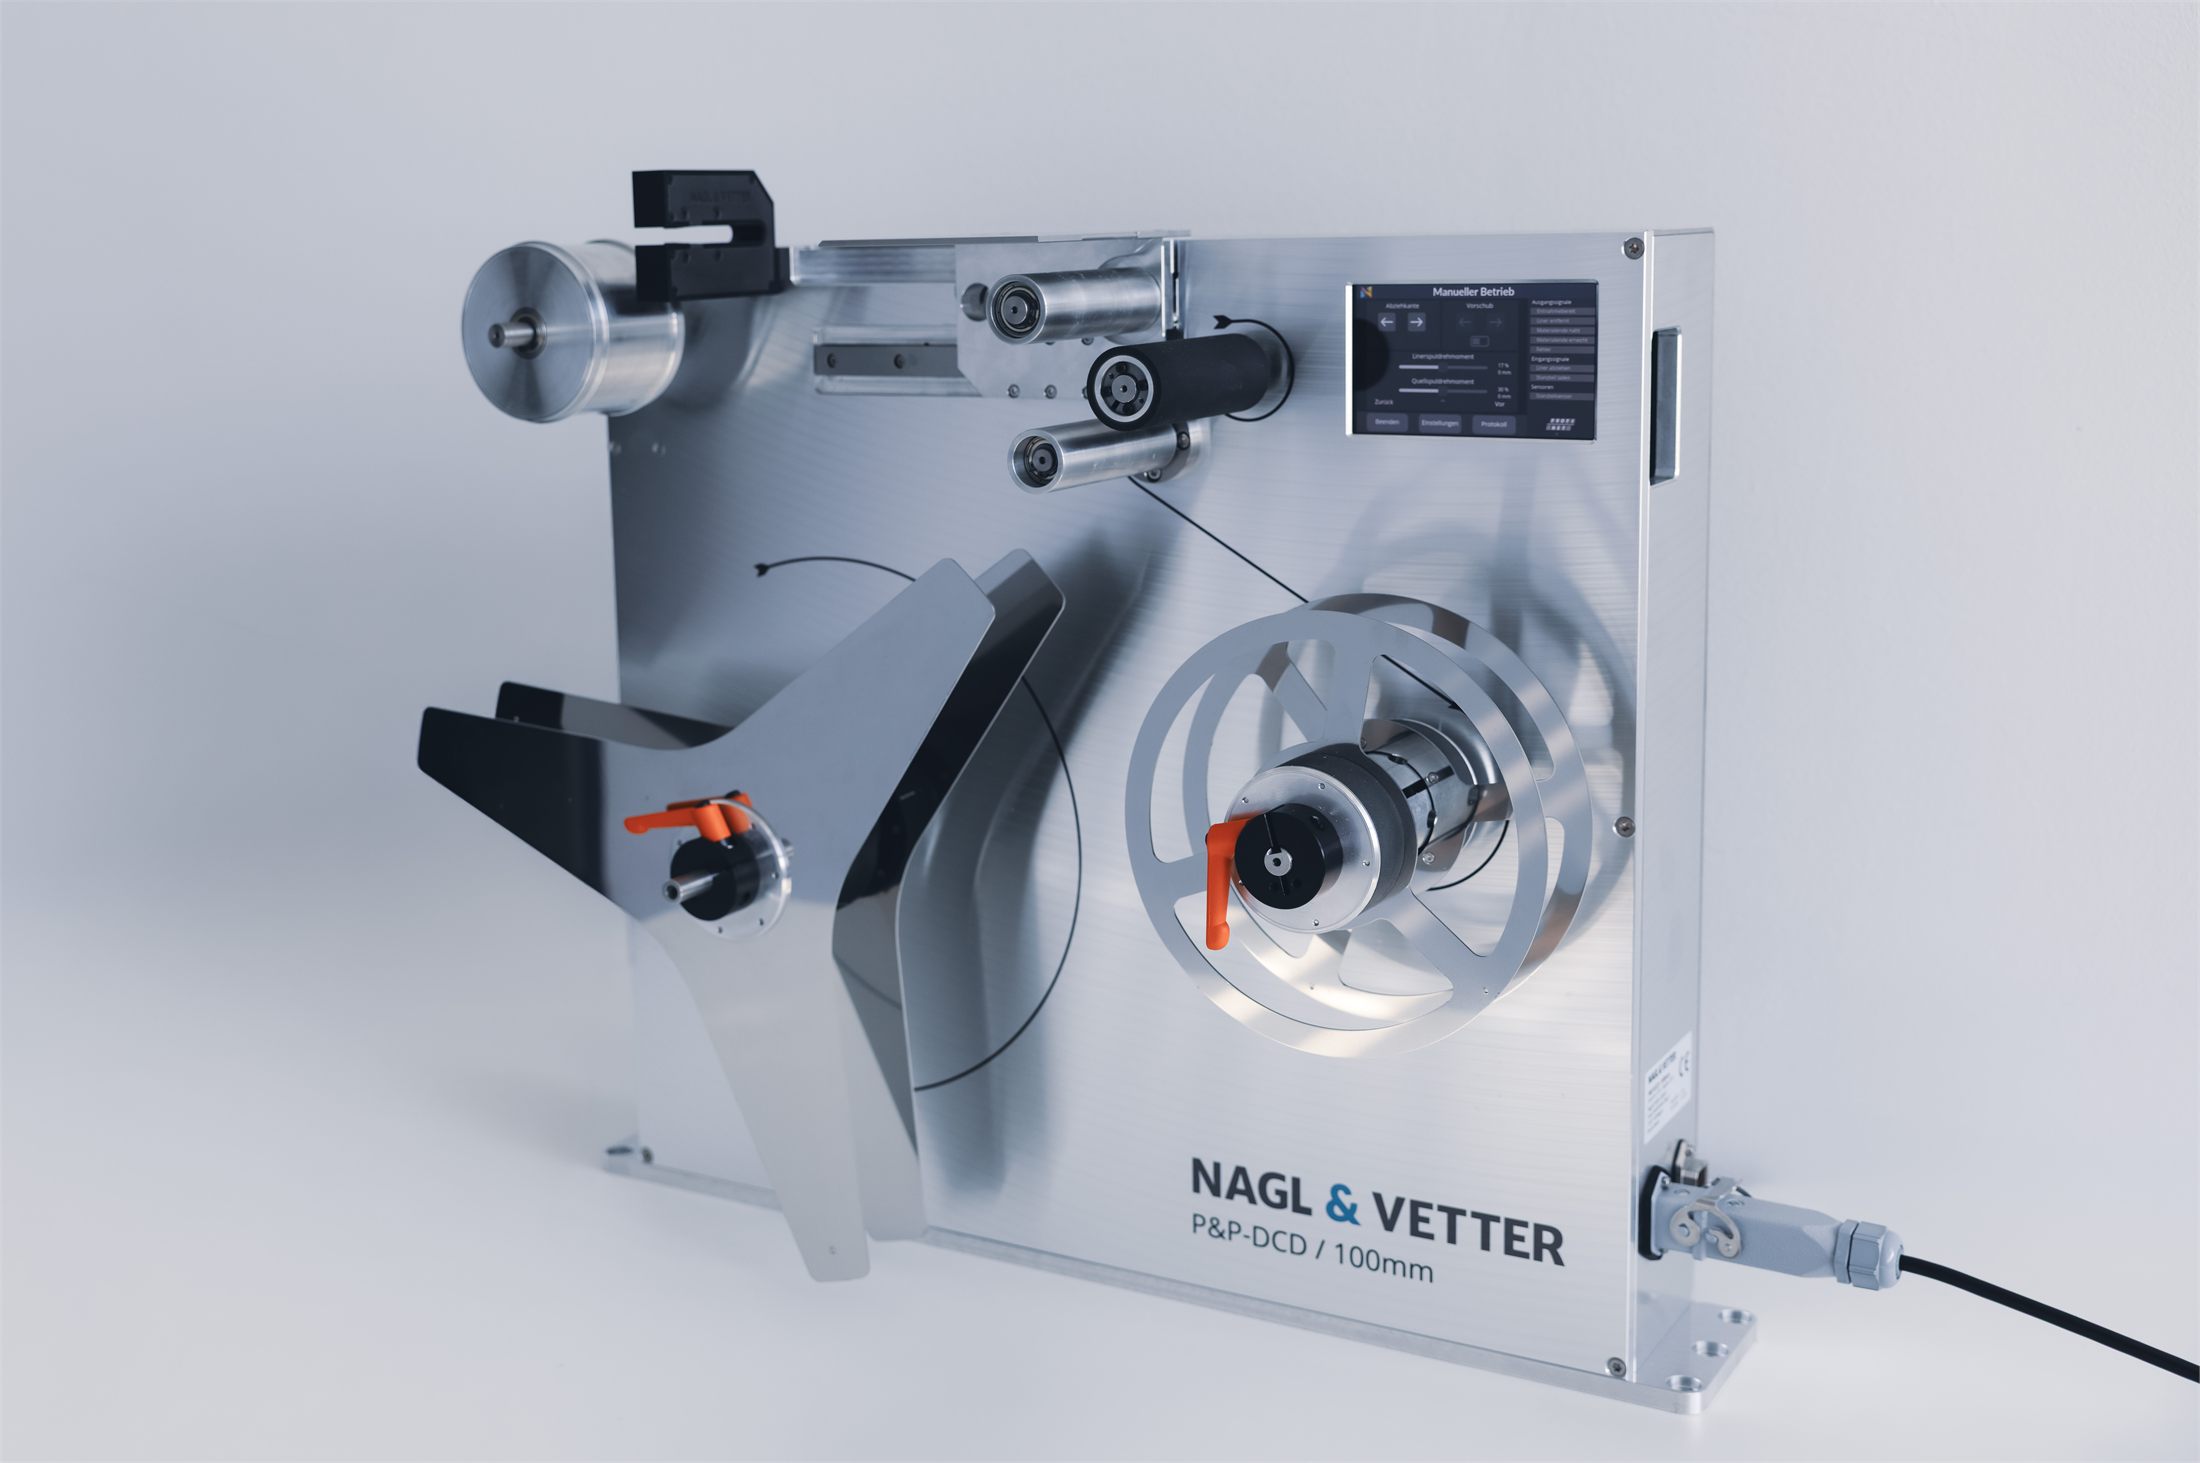
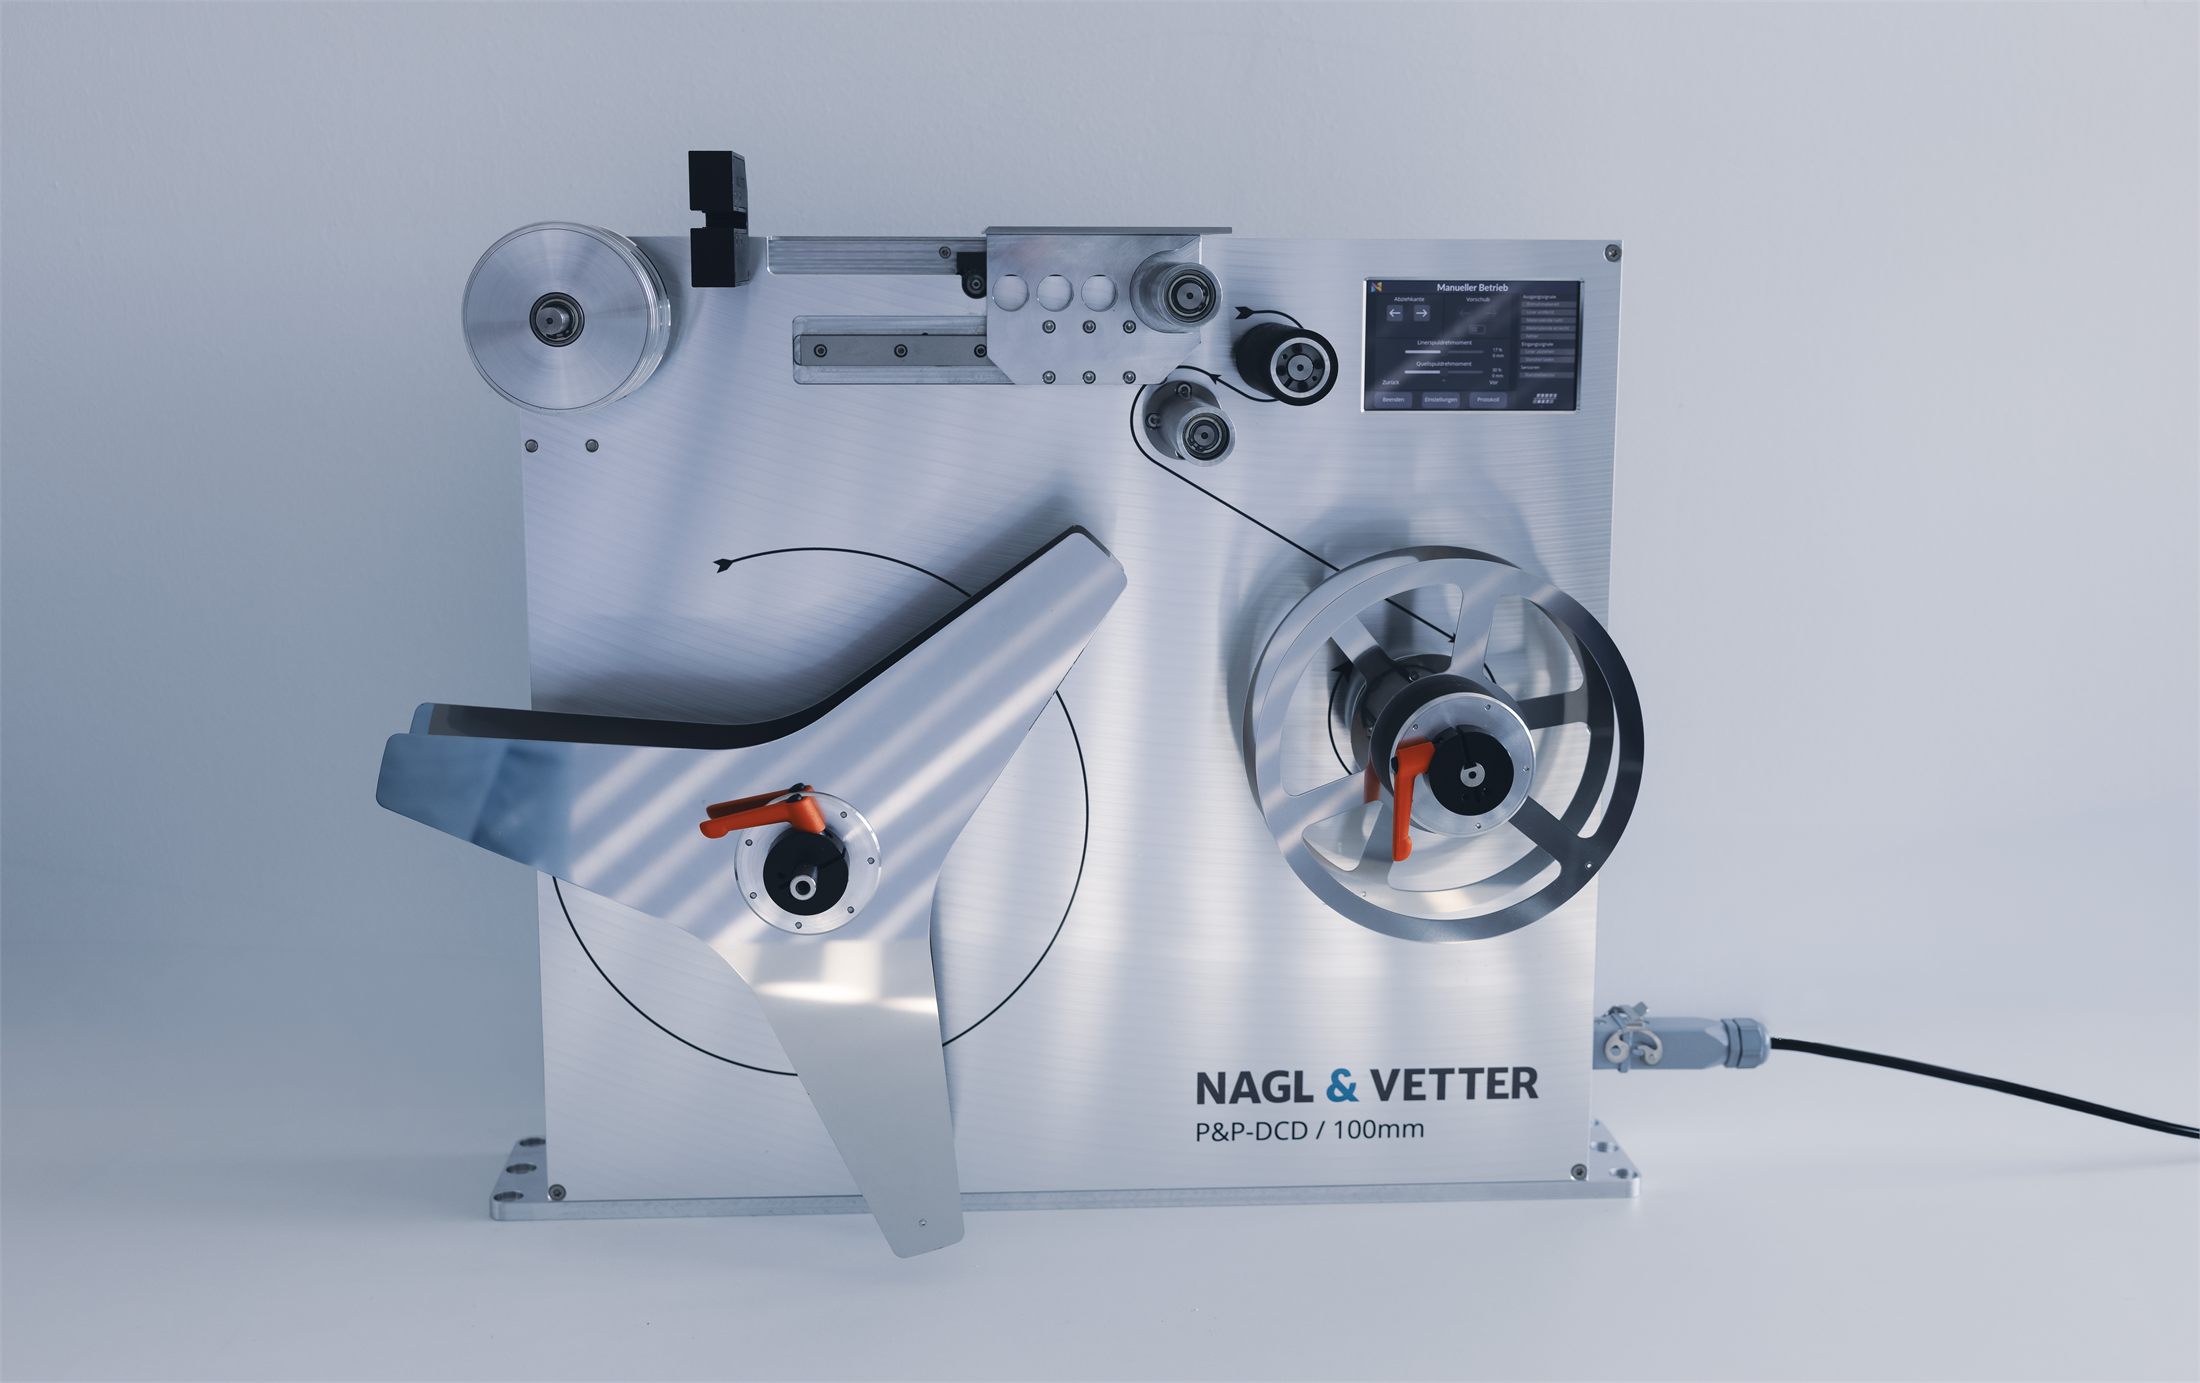
P&P-DCDは、ロール状のライナーに配置されたダイカットシールを、必要な数だけ所定の位置に自動供給する装置です。
供給されたダイカットシールをロボットツールがピックアップすると、P&P-DCDがライナーを剥離します。ロボットはダイカットシールを保持したツールをワークまで移動させ、指定された位置に貼付します。
ロボットとロボットツールはP&P-DCDに含まれず、貼付位置やダイカットシールの種類、工程要件に応じて適切なものを組み合わせることができます。
テープ切れ検知プロセス監視工程に合わせた
ダイカット品の供給
ピック&プレースで広がる貼付位置の自由度
ロボットが貼付装置を直接ワークまで運ぶ方式では、狭い場所や周辺機器との干渉により、貼付位置が制限されることがあります。
P&P-DCDは、ライナー上のダイカット品をロボットツールに合わせた所定のピック位置へ供給します。ロボットツールが必要な数をピックアップした後は、ロボットがワークまで搬送して貼付するため、奥まった位置や複雑な形状のワークにも対応しやすくなります。供給装置を貼付位置まで移動させる必要がなく、設備レイアウトの自由度も高まります。
また、P&P-DCDは、複数種類のダイカット品を使用する工程にも適しています。種類が増えるたびにロボットとi-DCAを追加する代わりに、P&P-DCDをもう1ペア設置し、異なるダイカット品に対応する複数の吸着部を備えたロボットツールと組み合わせることで、設備コストを抑えられる場合があります。
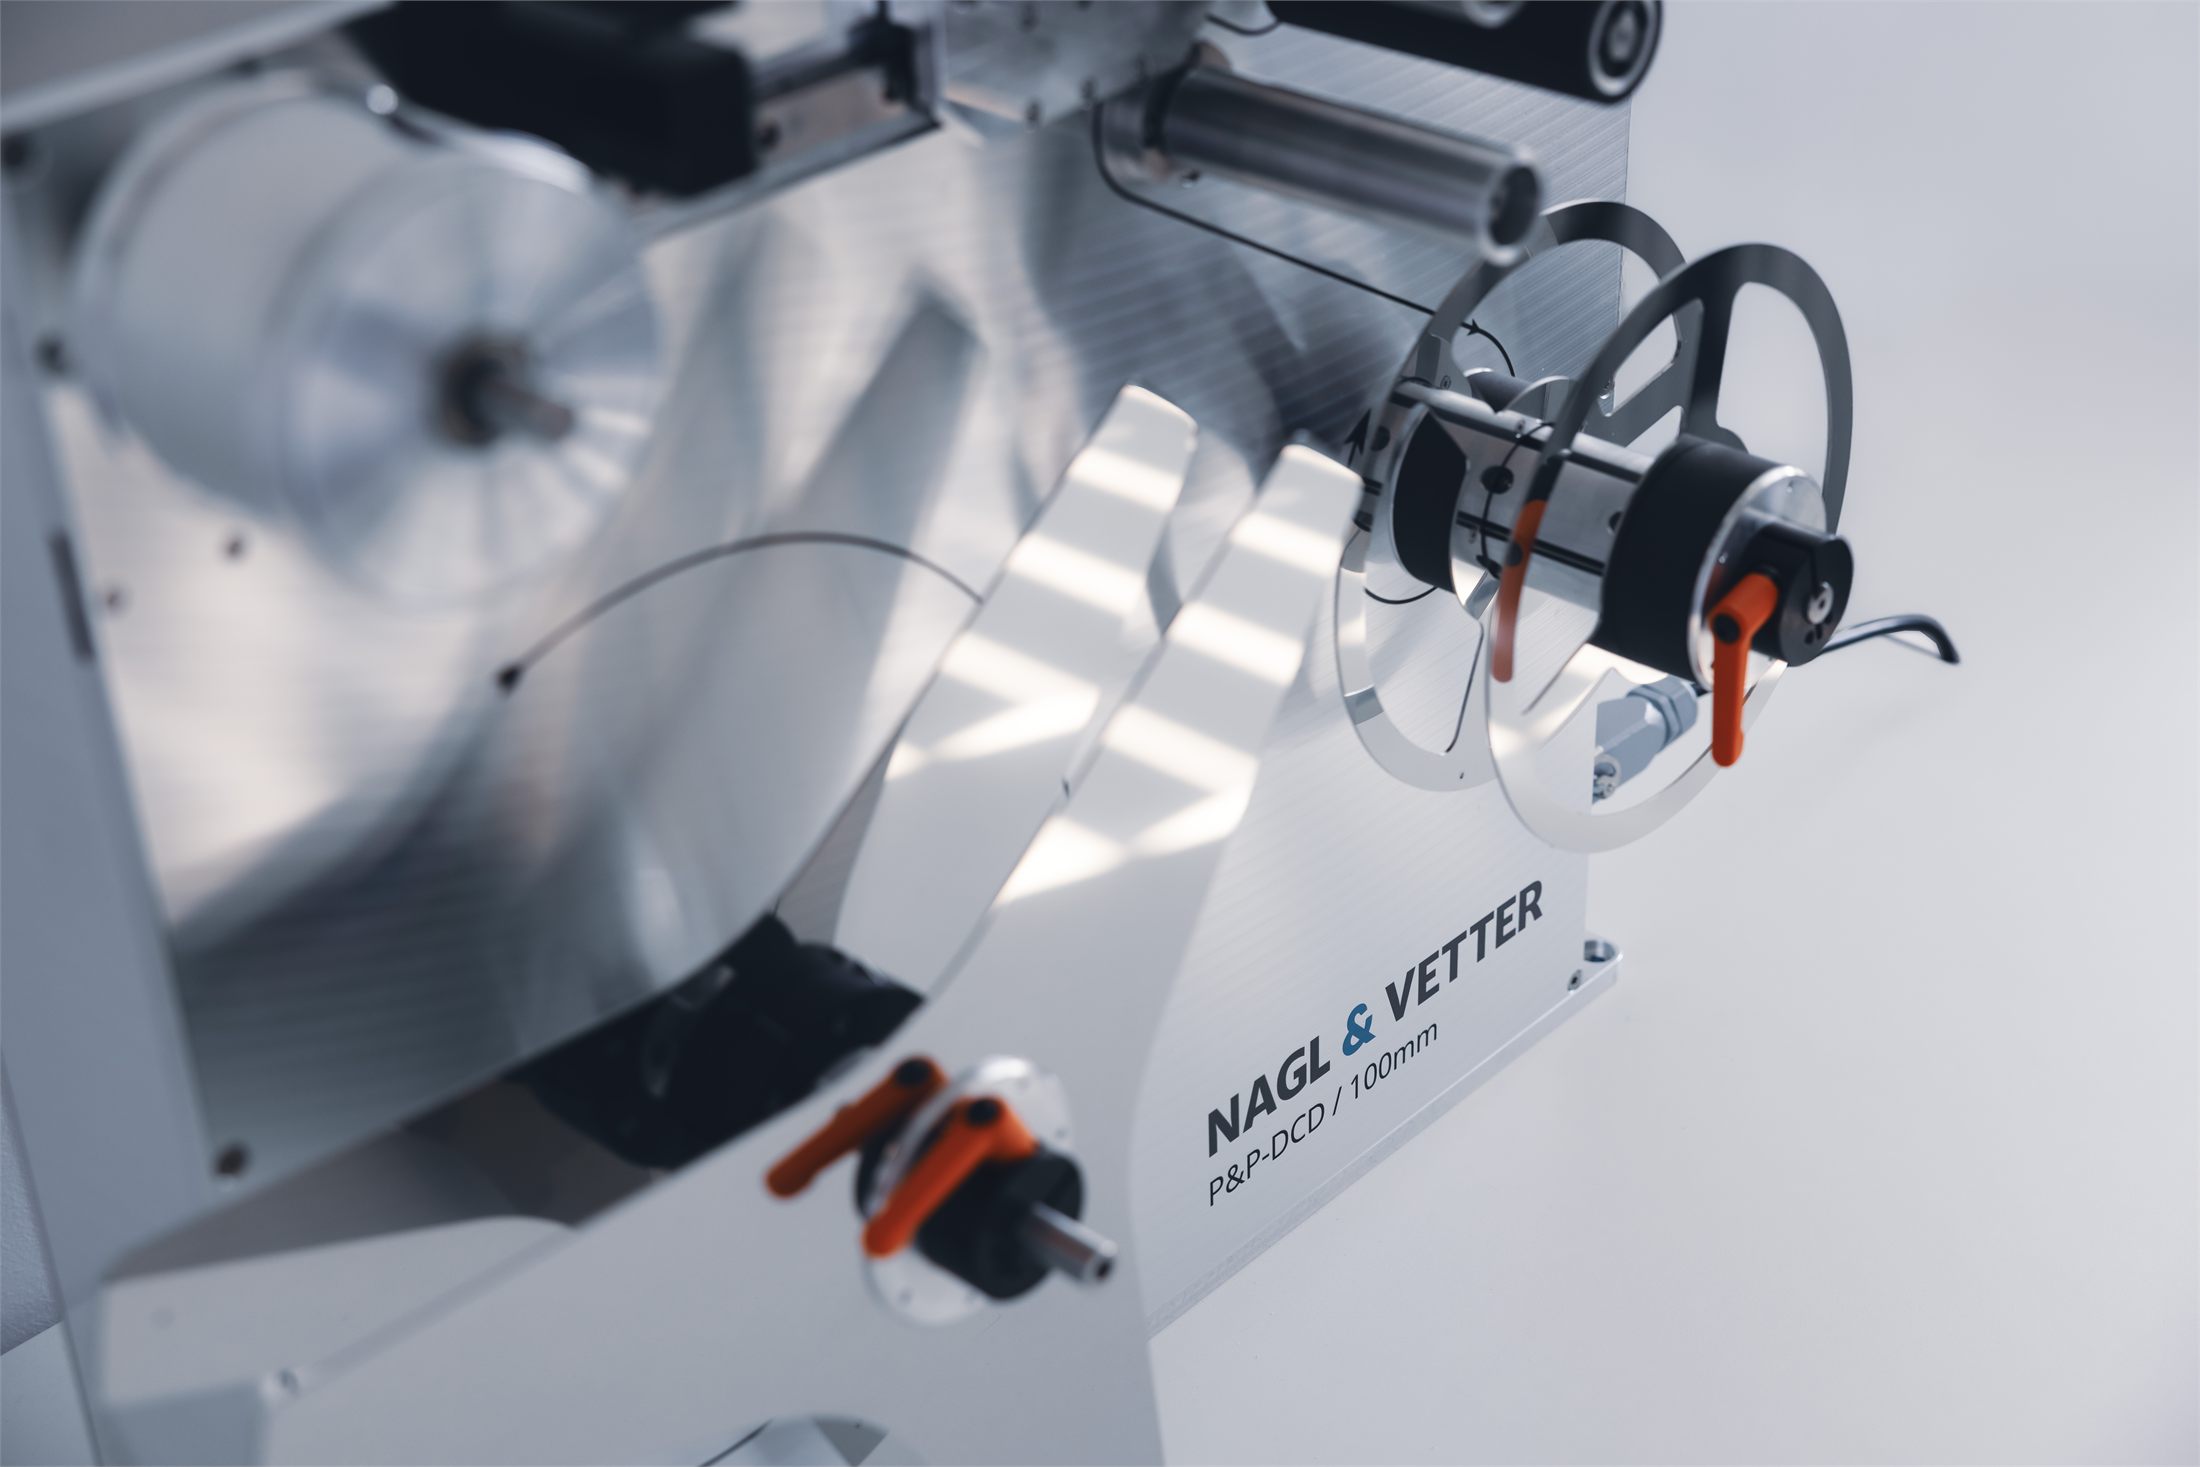
約1秒の供給サイクル ― 複数枚の同時ピックにも対応
P&P-DCDは、通常約1秒で次のダイカット品1枚を所定のピック位置まで供給します。一度にピックする枚数は上位制御から指定でき、対応するロボットツールを使用すれば、複数枚をまとめてピックアップすることも可能です。
複数枚を同時にピックする場合は、指定された枚数をピックできる位置までダイカット品を送り出し、ピックアップ後にライナーを巻き取って次の供給に備えます。
一度にピックできる枚数はダイカット品のサイズによって異なり、対象となるすべてのダイカット品がピールエッジの約100 mm強のストローク内に収まる範囲で設定できます。
P&P-DCDによる実際の材料供給の様子。
必要に応じたカメラによる位置補正
P&P-DCDは、ダイカット品を所定のピック位置まで供給します。送り方向の繰返し位置精度は約±0.3 mmです。
実際のピック位置は、ライナーの幅やダイカット品の配置精度など、材料側のばらつきにも影響されます。幅方向は機械的なストッパーで位置決めしますが、材料に起因するずれを装置だけで補正できるとは限りません。そのため、材料側のばらつきを含む全体の位置精度は通常±1 mm程度が目安となり、使用材料や条件によって変動します。
より正確な位置決めが必要な場合は、カメラ(例:SensoPart)でピック前のダイカット品の位置を測定し、その結果に基づいてロボットツールのピック位置を補正できます。
2台構成で設備稼働率を最大化
P&P-DCDは通常、同じ種類のダイカット材を供給する2台をペアで使用します。使用中の装置で材料切れやエラーが発生すると上位制御に通知され、ロボットまたはPLC側の制御により、もう一方からの供給に切り替わります。装置側での切替処理に追加の時間はかかりません。
一方が供給している間に、もう一方の材料交換や不具合への対応を行えます。材料交換の所要時間は作業者の習熟度によって異なりますが、通常約1~2分です。作業完了が上位制御に通知されると、その装置は再び供給に使用できます。
この2台構成により、材料交換や不具合への対応中も供給を継続でき、生産停止のリスクを抑えられます。
特殊仕様:P&P-DCDを4台搭載した専用タワー
P&P-DCDには、特定の工程要件に合わせた特殊仕様もあります。その一例が、4台を組み込んだ専用タワーです。2種類のダイカット粘着材に対してそれぞれ2台を配置し、材料ごとに冗長性を確保しています。
この仕様には、タワーの左右の設置位置に合わせた2種類のP&P-DCDが使用され、内部の機器配置も標準仕様とは異なります。また、各装置には、ピールエッジの動作中もロボットセルとの隔離を維持するための機構が備わっています。
専用タワーは各装置を保持するとともに、電源とフィールドバスを分配します。材料交換はロボットセルの外側から行えるため、作業者がセル内に入る必要はありません。さらに、各P&P-DCDは引き出し式のホルダーに設置されており、不具合や損傷が生じた場合は、該当する装置を取り外して予備機と交換できます。
この4台タワー仕様は、ドイツの主要自動車OEMの量産工程でも採用されています。
使用するダイカット材に合わせた自動化
P&P-DCDは、特定のダイカットシールメーカーに限定されない設計です。材料を一から選び直すことを前提とせず、既存の認定材料や工程条件を踏まえた自動化が可能です。
通常、約10~100 mmのダイカット材に対応します。ただし、約10 mmは固定的な下限ではなく、ファームウェアの調整などにより、さらに小さいサイズも扱える場合があります。
適合性を左右するのは、ダイカット材の厚さ、形状、材質、粘着特性などです。片面粘着材だけでなく、適切な装置仕様を選定すれば両面粘着パッドにも対応可能。その際に重要となるのが、ライナーがピールエッジを通過する際のダイカット材の確実な剥離です。
材料仕様や工程要件に応じた適合性の確認は、当社がサポートします。
設備への組込み工数を抑える設計
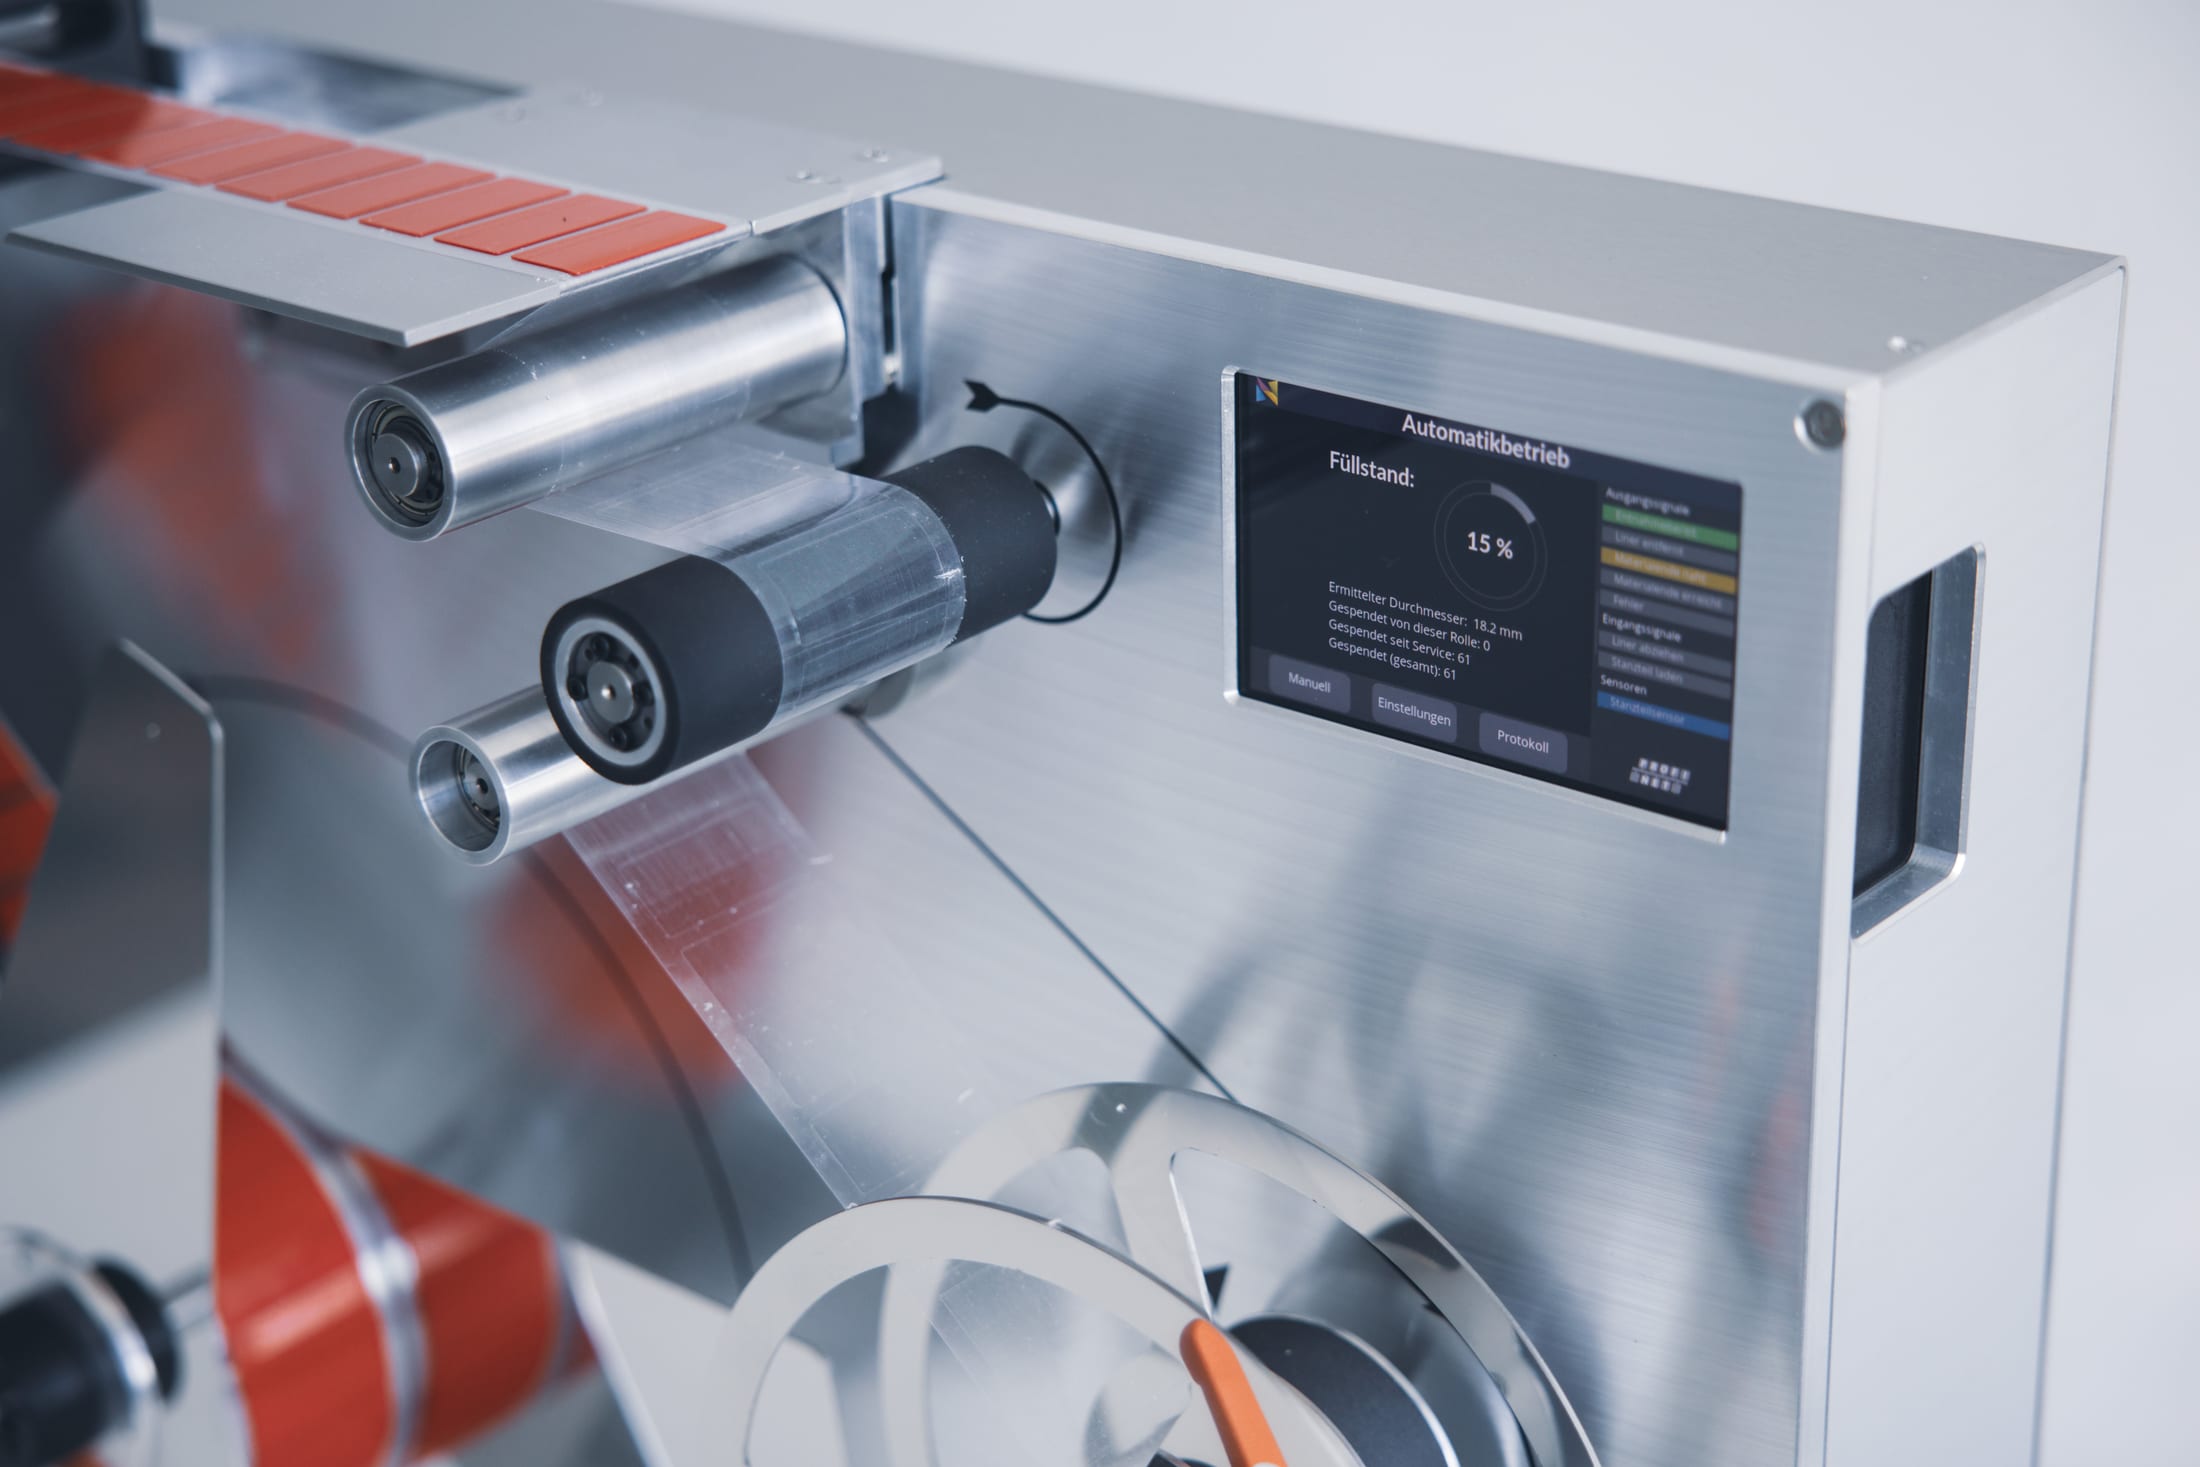
P&P-DCDは独自の制御機能を内蔵しており、設備側の上位制御(PLCまたはロボット)との接続を簡素化しています。装置内部の各機能を上位制御側で個別に制御する必要がないため、設備への組込みに伴うプログラミングや検証、立上げの工数を削減できます。
通信にはPROFINETまたはEtherNet/IPを使用します。設定は本体のタッチディスプレイで行えるほか、フィールドバス経由で上位制御から設定値を読み込むことも可能です。
また、すべての機能を電気で駆動するため、圧縮空気は不要です。空圧配管が必要なく、設備側との接続も簡素化できます。
ロボットとロボットツールはP&P-DCDに含まれず、工程要件に応じて設備側で設計・選定されます。
技術仕様
| 外形寸法 | 660 × 560 × 242 mm |
| 重量 | 29 kg |
| ダイカット品サイズ | 最大約100 mm |
| ライナー幅 | 最大100 mm |
| 最大材料ロール径 | 400 mm |
| ロールコア | 3インチ/6インチ |
| 標準供給サイクル | 約1秒 |
| 使用温度範囲 | 10–50 °C |
| 圧縮空気 | 不要 |
| ユーザーインターフェース | 5インチLCDタッチディスプレイ |
| 電源 | 仕様A:100〜240 V AC/仕様B:24 V DC |
世界各国の量産現場での実績
150台を超えるP&P-DCDが、世界各国の自動車メーカーの量産工場で稼働しています。用途は車体の穴塞ぎに限らず、駆動用バッテリーの製造など、ダイカットシールの自動供給・貼付を必要とするさまざまな工程に広がっています。
ドイツの主要自動車OEM複数社では、設備の入札に先立つ技術仕様書にP&P-DCDが繰り返し指定されています。