P&P-HVDとは
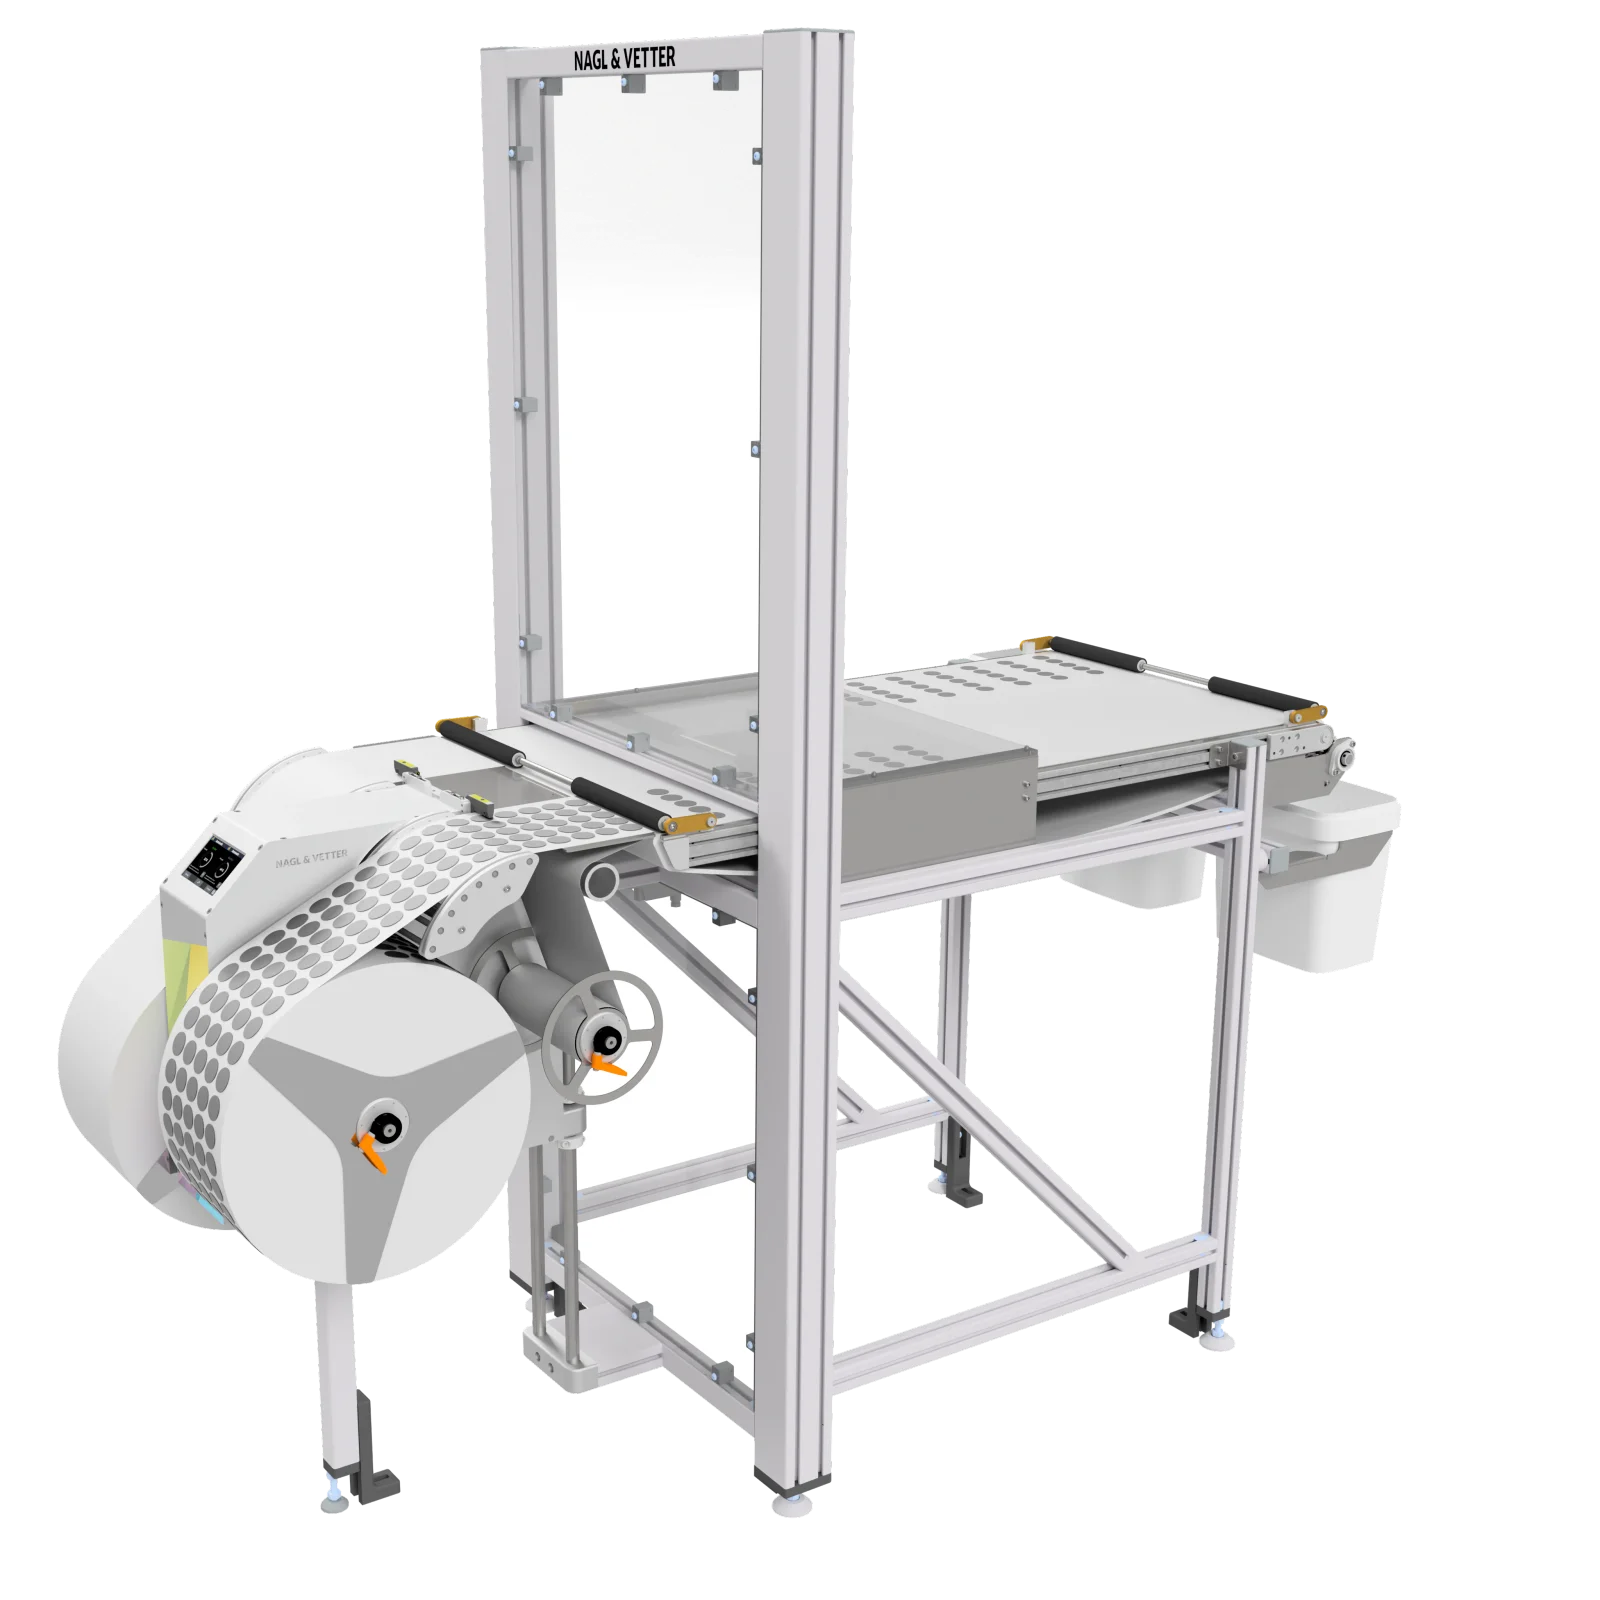
P&P-HVDは、多数のダイカットシールや粘着部品を短時間でピック&プレースロボットへ供給するための装置です。
ロール状のライナーからダイカット品を剥がし、コンベヤでロボットのピックエリアへ搬送します。標準仕様では最大200 mm幅のライナーに対応し、複数列に配置されたダイカット品をまとめて供給できます。ロボットは1枚ごとの供給を待たずに連続してピックできるため、高い処理能力が求められる量産工程に適しています。
ステータス表示マルチレーン
部品供給カメラ監視に
対応
ワーク交換時間を利用して次の部品を準備
P&P-HVDは、次に必要な多数のダイカット品を、ロボットがピックを開始する前にコンベヤ上へまとめて準備します。
量産ラインでは、ワーク交換中に次のワークに必要なダイカット品を供給できます。コンベヤがピック位置で停止すると、カメラが各部品の位置を一度に測定します。
設備構成によっては、次のワークが到着する前にロボットによるピックも開始できます。複数の部品を保持できるロボットツールなら、ワーク交換時間をさらに有効活用し、設備サイクルへの影響を抑えられます。
高い処理能力と位置精度を両立
P&P-HVDの特長は、高い処理能力と位置精度を両立できることです。
コンベヤ上のダイカット品の位置をカメラで測定し、ロボットはその情報に基づいて正確にピックします。1枚ごとの供給を待たずに連続してピックでき、処理速度は主にロボットやロボットツールの台数・構成によって決まります。
要求される処理能力に応じてロボットやロボットツールを追加し、設備の処理能力を拡張できます。
粘着面が貼り付きにくい特殊コンベヤ
ダイカット品をコンベヤへ移載しても、その粘着面が強く貼り付いてしまえば、ロボットで安定してピックすることができません。
P&P-HVDは、一般的な自己粘着性ダイカット品がほとんど付着しない特殊コンベヤを採用しています。これにより、吸着グリッパーでスムーズにピックできます。
コンベヤは白と濃紺の2色から選択でき、ダイカット品とのコントラストを確保してカメラによる位置検出を支えます。
カメラのコントラストに応じて選べるベルトカラー
1台のP&P-HVDから複数のロボットへ供給
通常、P&P-HVDは同一品種のダイカット品を複数列に配置した材料ロールを使用します。条件によっては、異なる種類やサイズを組み合わせたロールにも対応できます。
コンベヤの長さを設備に合わせて調整し、複数のピックエリアを設けることで、1台のP&P-HVDから複数のロボットへ供給できます。ロボット同士の干渉を避けながらピックでき、設備構成によっては供給装置の台数やコストを削減できます。
カメラシステムを設備に合わせて選択
コンベヤ上のダイカット品の位置検出には、通常、固定式カメラを使用します。P&P-HVDにはカメラの取付位置が設けられています。
カメラはロボットと連携し、検出した部品の位置情報を伝えます。カメラシステムの選定・組み込みは、基本的にお客様またはインテグレーターが行います。
Nagl & VetterではSensoPartのカメラシステムを推奨していますが、他メーカーの製品も使用可能です。
左右2系統の材料供給で高い設備稼働率を確保
P&P-HVDでは、同じ種類の材料ロールを左右の材料供給部にそれぞれセットし、一方ずつ順に使用します。供給中の側で材料切れや供給エラーが発生した場合には、反対側からの材料供給へ自動で切り替わります。この冗長構成により、材料切れや供給エラーによる設備停止を抑え、高い設備稼働率を支えます。
切り替え後は、カメラが新たに供給されたダイカット品の位置を検出し、その位置情報をロボットへ伝えます。
材料に欠損や不良があっても供給を継続
コンベヤが所定位置で停止すると、カメラが正常なダイカット品の位置を検出し、ロボットへ伝えます。欠損箇所や検出された不良品はピック対象から除外されます。ロボットは正常品の位置情報と設定された優先順位に従ってピックするため、一部に欠損や検出可能な不良があっても供給を継続できます。
ピックされなかった部品はコンベヤ終端から排出されます。排出用の特殊ブラシや廃棄容器などのオプションも用意しています。
ロボットセルの外から材料交換
P&P-HVDは材料供給部をロボットセルの外側に配置でき、作業者はロボットの作業エリアに入らずに材料を交換・補充できます。
材料ロールの交換や手動操作を行う制御部をセルの外側に置き、コンベヤはセルの外側から内側へまたがるように配置が可能です。P&P-HVDには、コンベヤを覆うトンネル状のカバーと、コンベヤを通すためのスリットを備えた固定式の仕切りパネルが設けられています。設置時にはロボットセルの安全柵に対応する開口部を設け、そこにP&P-HVDを組み込むことで、安全柵の一部を構成します。
セル内では、カメラによる位置検出とロボットによるピックを、コンベヤ上の同じエリアで行います。複数のピックエリアを設ける場合には、それぞれのエリアで位置検出を行います。これにより、作業者が材料を扱うエリアとロボットが動作するエリアを物理的に分けたまま、ダイカット品をセル内へ搬送できます。
セル外
作業者エリア
セル壁
コンベア貫通部
セル内
ロボット作業エリア
標準仕様を超える材料にも個別対応
用途や導入台数によっては、標準仕様を超える個別対応も可能です。軽量なフォームパッド向けに、最大ライナー幅300 mm、最大ロール径500 mmの特別仕様を開発・製作した実績があります。
特殊仕様では硬質の部品にも対応
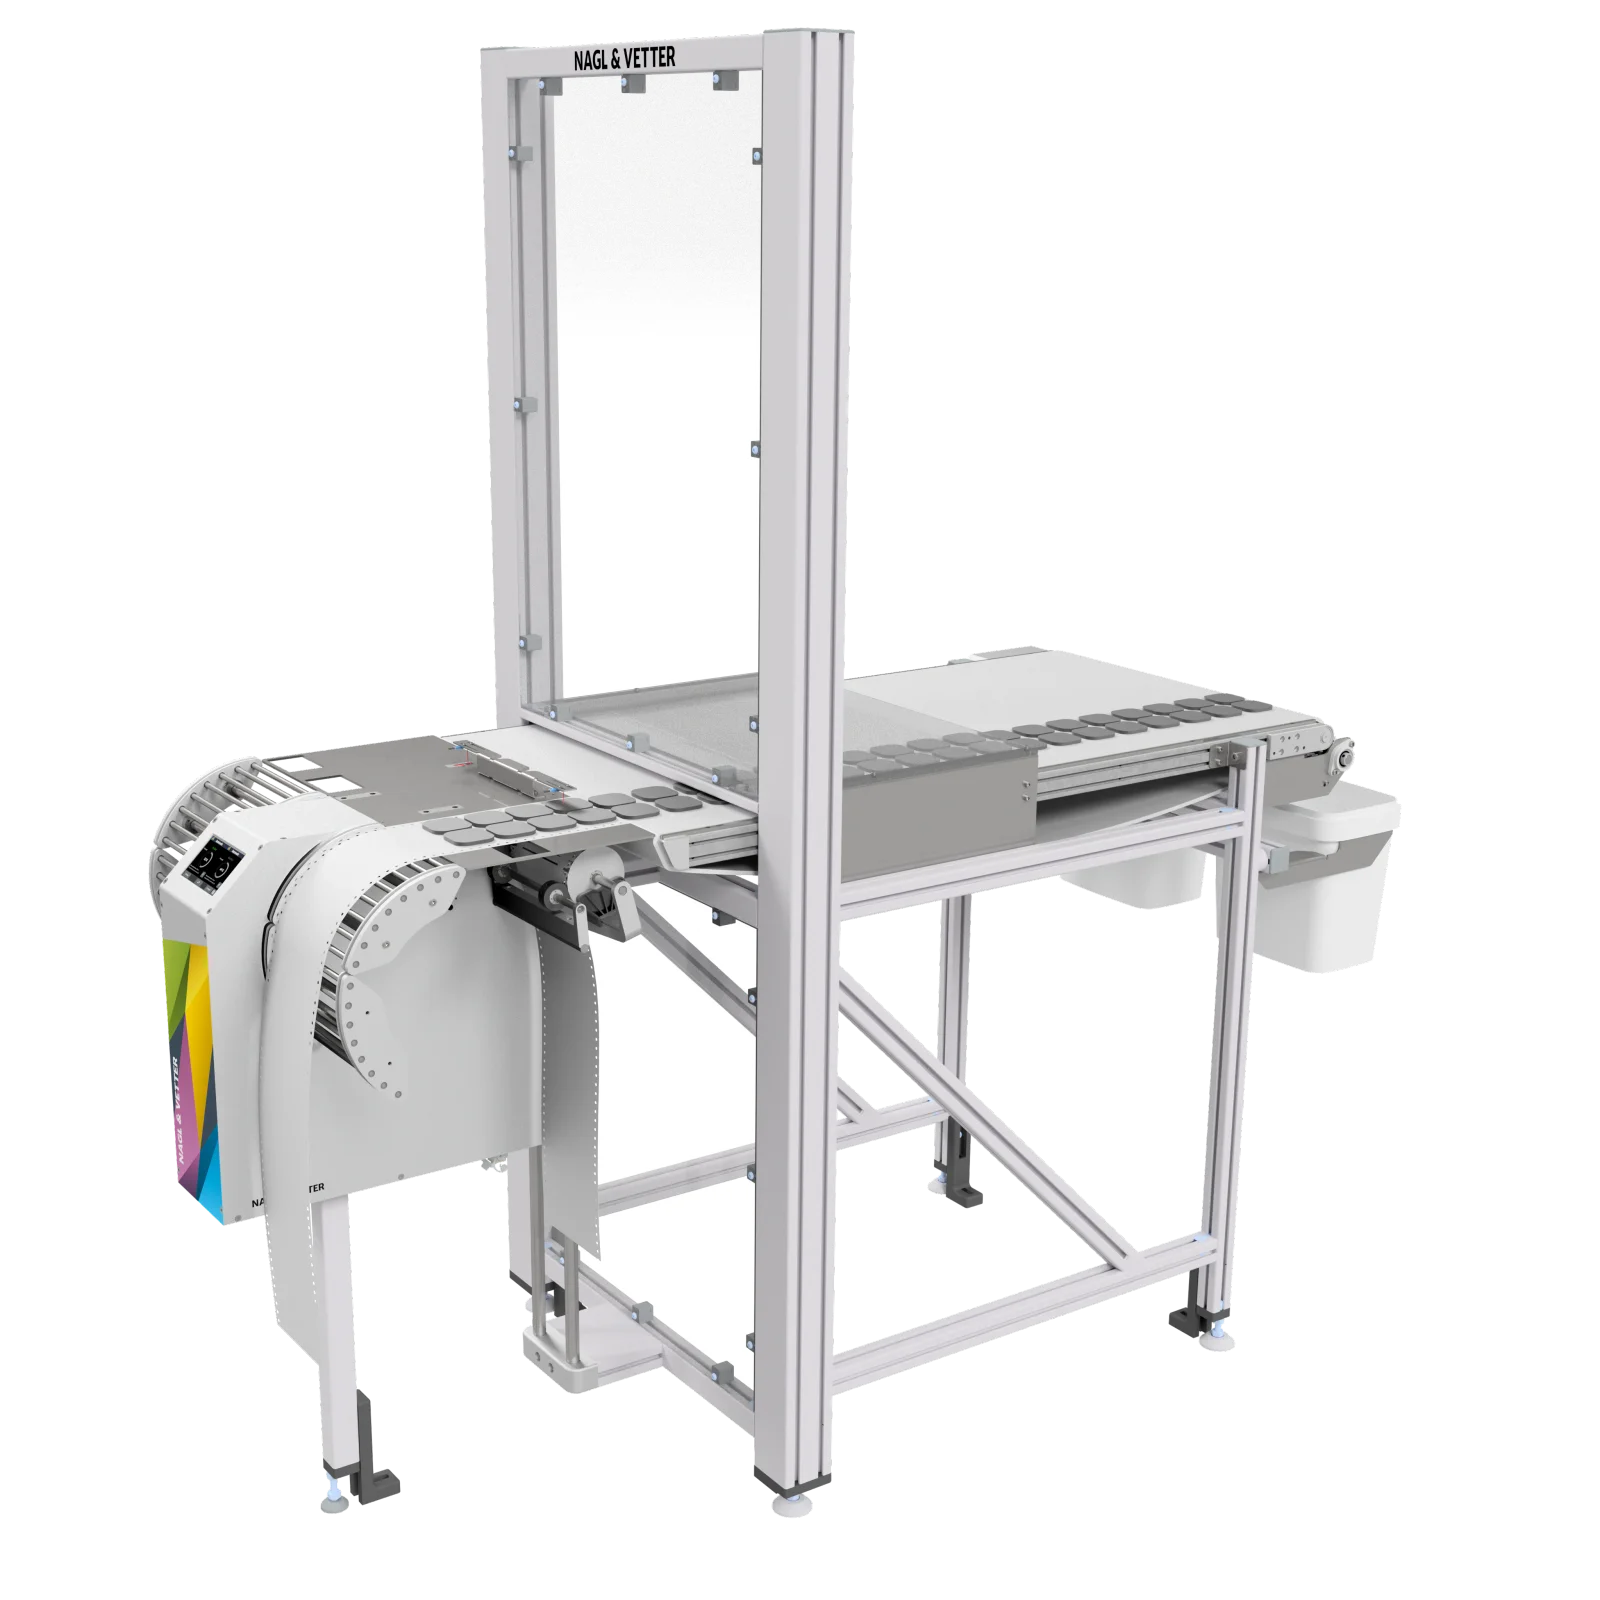
この仕様は、粘着面のある硬質樹脂部品など、ロール状に巻くのが難しい部品向けの特殊仕様もあります。
ライナーの両端に連続した送り穴を設け、箱に収めたじゃばら折りのライナーをP&P-HVDが自動的に引き出して供給します。そのため、ライナーをあらかじめ箱から取り出す必要がありません。
この方式はすでに量産工程で使用されており、従来は手作業で貼付していた硬質部品についても、材料をこの供給方式に適した仕様にすることで、自動化の可能性を広げることができます。
設備への組み込み工数を抑える設計
P&P-HVDは制御機能を内蔵し、設備側の上位制御装置と容易に接続できるよう設計されています。
PROFINETまたはEtherNet/IPを介して動作指示を受け取り、左右の材料残量、準備状態、使用中の供給側、エラーコードなどを設備側へ送信します。これらの情報は、設備側の表示や警告、保守情報などにも利用できます。
設定値は上位制御側で一元管理でき、フィールドバス経由でP&P-HVDへ読み込むことも可能です。装置内部の各機能を上位側で個別に制御する必要がないため、プログラミングや検証、試運転の工数を軽減できます。
技術仕様
| 外形寸法(幅 × 高さ × 奥行) | 804 × 1,985 × 1,750 mm |
| 重量 | 125 kg |
| ライナー幅 | 標準範囲 30–200 mm |
| 最大ロール径 | 400 mm |
| ロールコア | 3インチ(76.2 mm)または6インチ(152.4 mm) |
| 材料供給 | 左右2系統 |
| 通信 | PROFINET / EtherNet/IP |
量産工程で実証された技術
i-DCAやP&P-DCDと同様、P&P-HVDも中国、メキシコ、カナダ、イタリア、ハンガリーなど、世界各地の自動車工場でダイカットシールや粘着部品の自動供給に使用され、量産工程での稼働実績を積み重ねています。
じゃばら折りのライナーから硬質部品を供給する特殊仕様も、量産工程で使用されています。
P&P-HVDの技術は欧州および米国で特許を取得しています。